- Монтаж и пусконаладка станка лазерной резки.
- Настройка нестандартной системы загрузки обрабатываемого металла.
- Калибровка осей и оптического тракта.
- Подбор технологических режимов резки под номенклатуру материалов заказчика.
- Обучение персонала работе на оборудовании.
Проведение пусконаладочных работ станка лазерной резки с нестандартной загрузкой обрабатываемого металла
Задача клиента
Сроки реализации проекта
14 дней
Этап 1
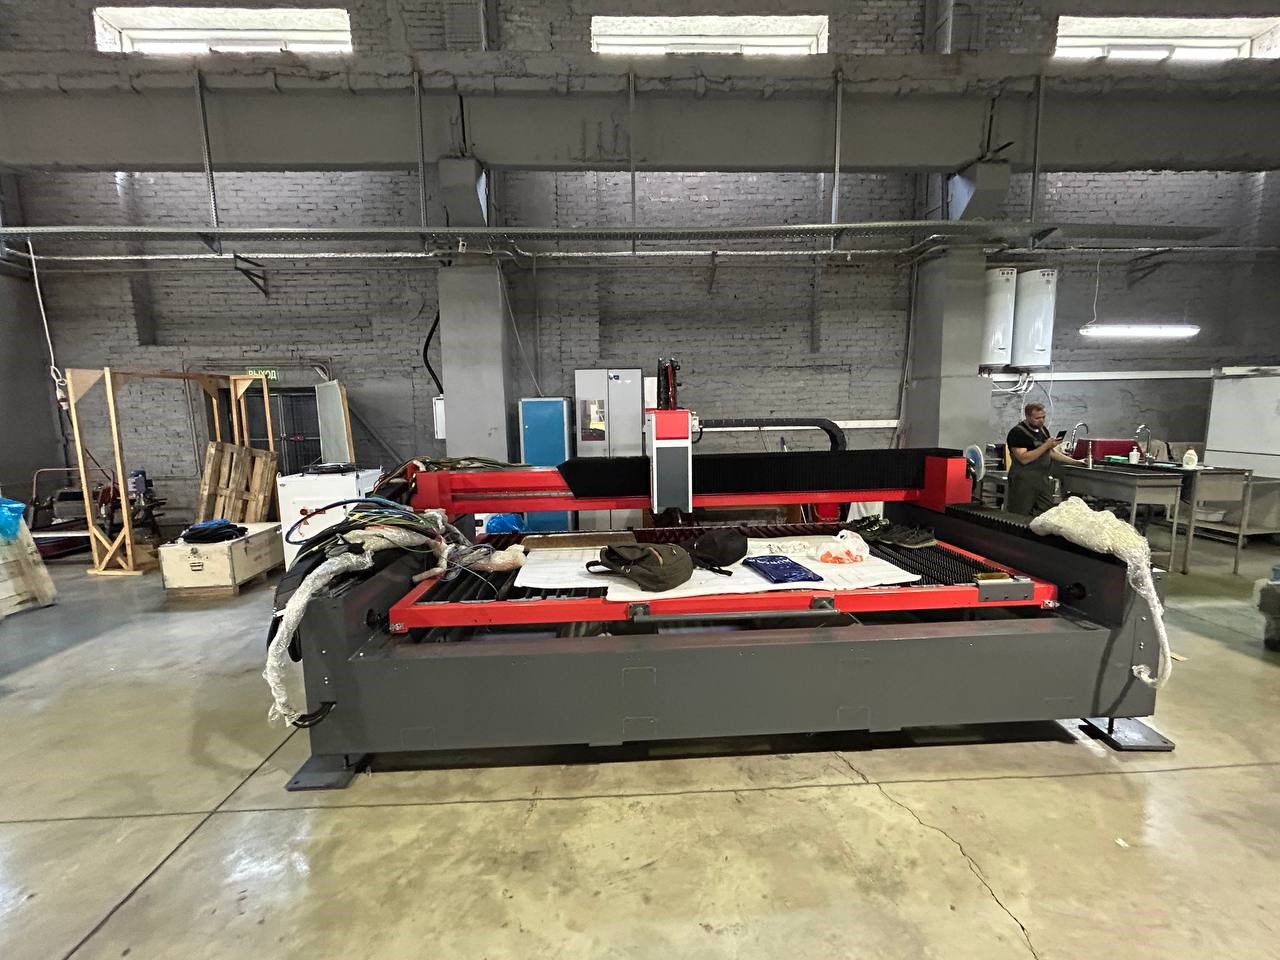
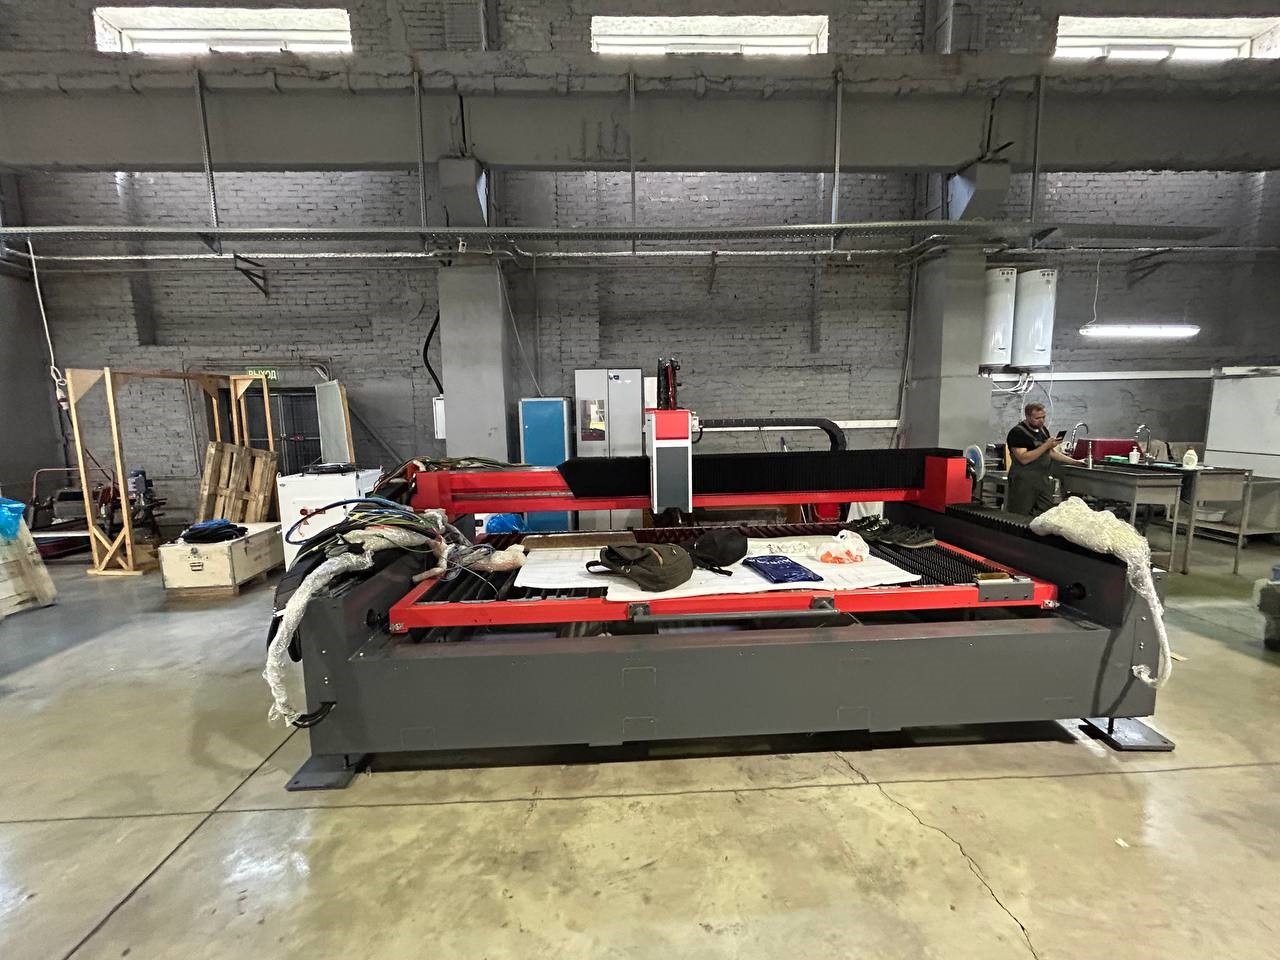
Предмонтажная подготовка и логистикаДо начала непосредственного монтажа нами был проведен детальный аудит производственного помещения и согласование с заказчиком оптимальной схемы расстановки оборудования. В ходе совместных консультаций мы учли не только габаритные размеры станка, но и эргономику рабочих зон, удобство доступа для обслуживания, а также логистику подачи заготовок и выгрузки готовых деталей. Это позволило минимизировать производственные потери и обеспечить безопасную эксплуатацию на долгосрочную перспективу.
На фотографии представлен общий вид оборудования перед началом работ.
Этап 2
Монтаж и выставление базовых плоскостей Монтаж станка лазерной резки выполнялся на заранее подготовленную силовую поверхность, соответствующую требованиям проектной документации. Станок был надежно закреплен на фундаменте с использованием анкерных болтов. С помощью высокоточных измерительных инструментов, оборудование было выставлено в строго горизонтальной плоскости с минимально допустимым отклонением, в дальнейшем данное отклонение компенсируется настройкой геометрии резки (программно).
Этап 3
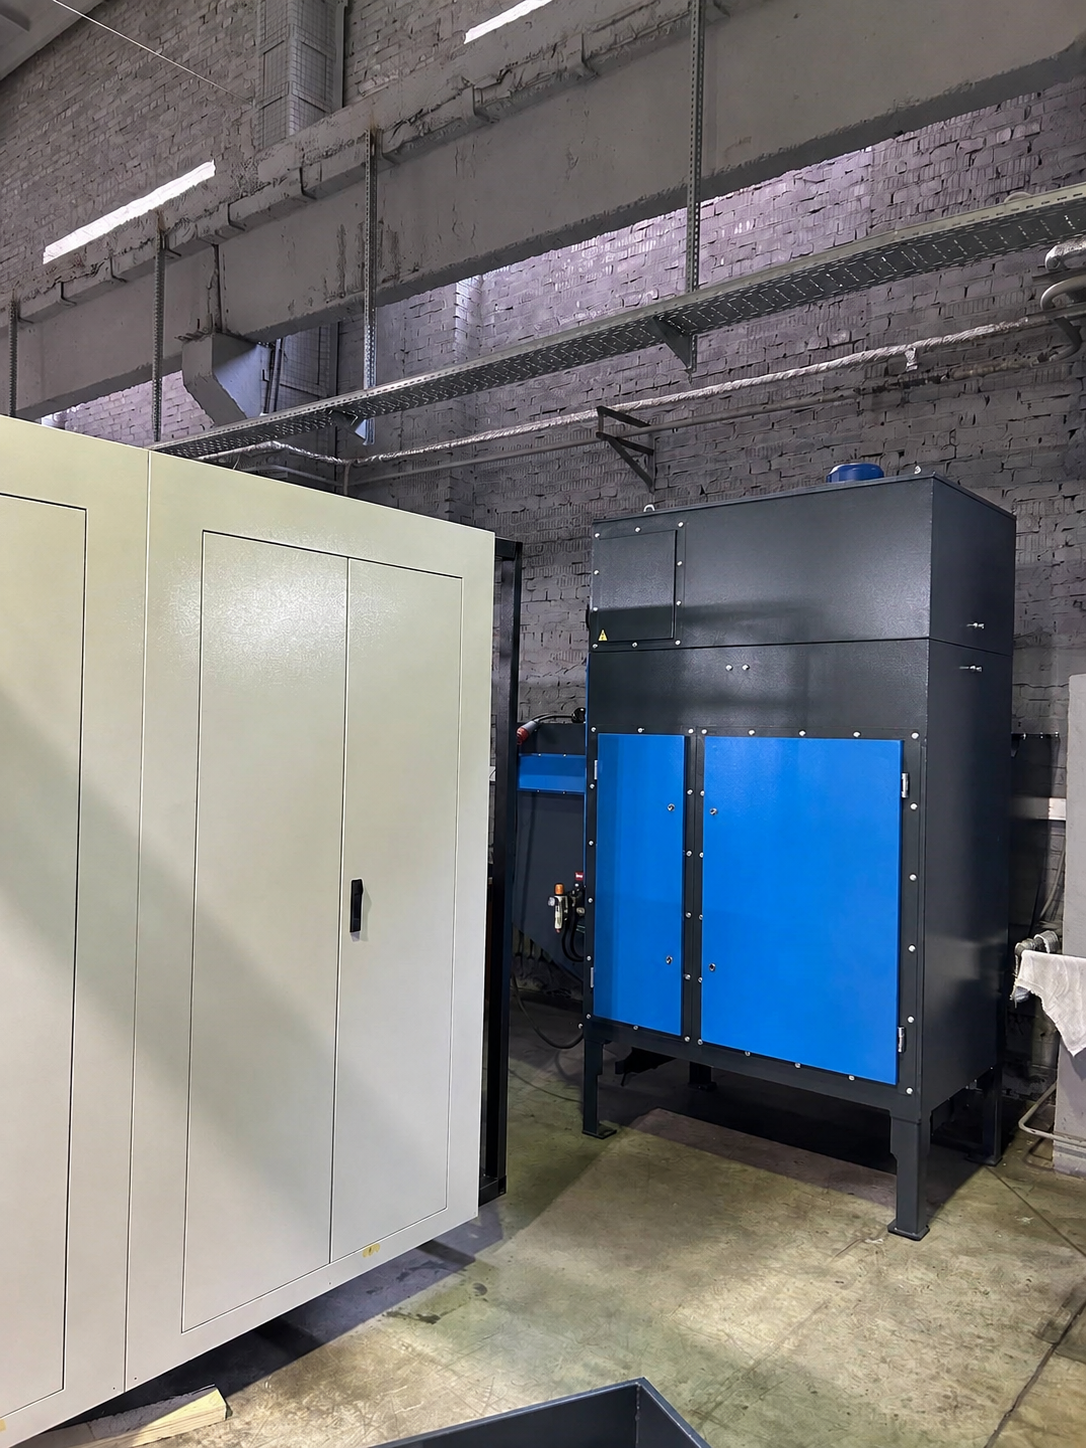
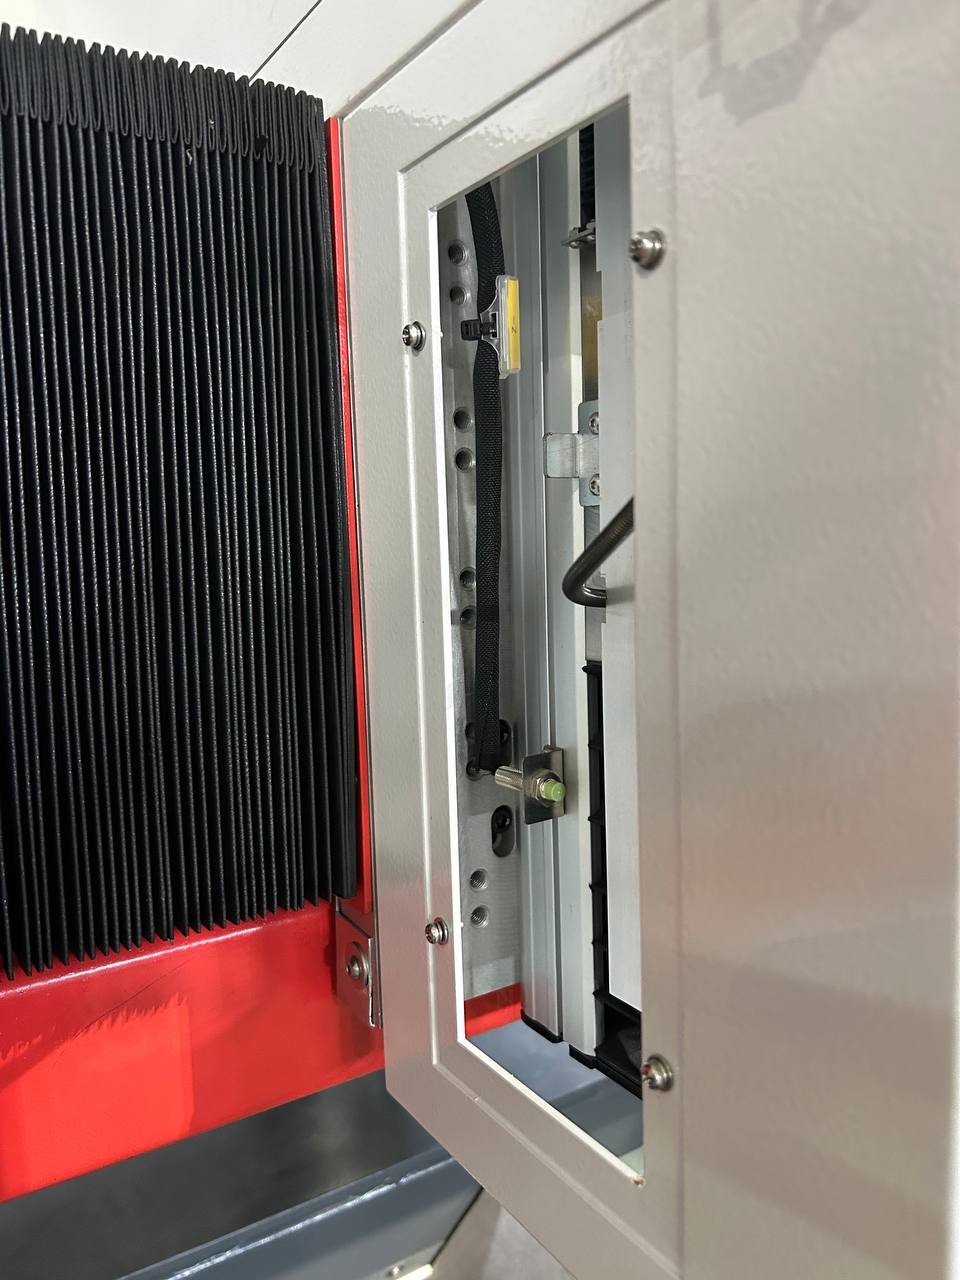
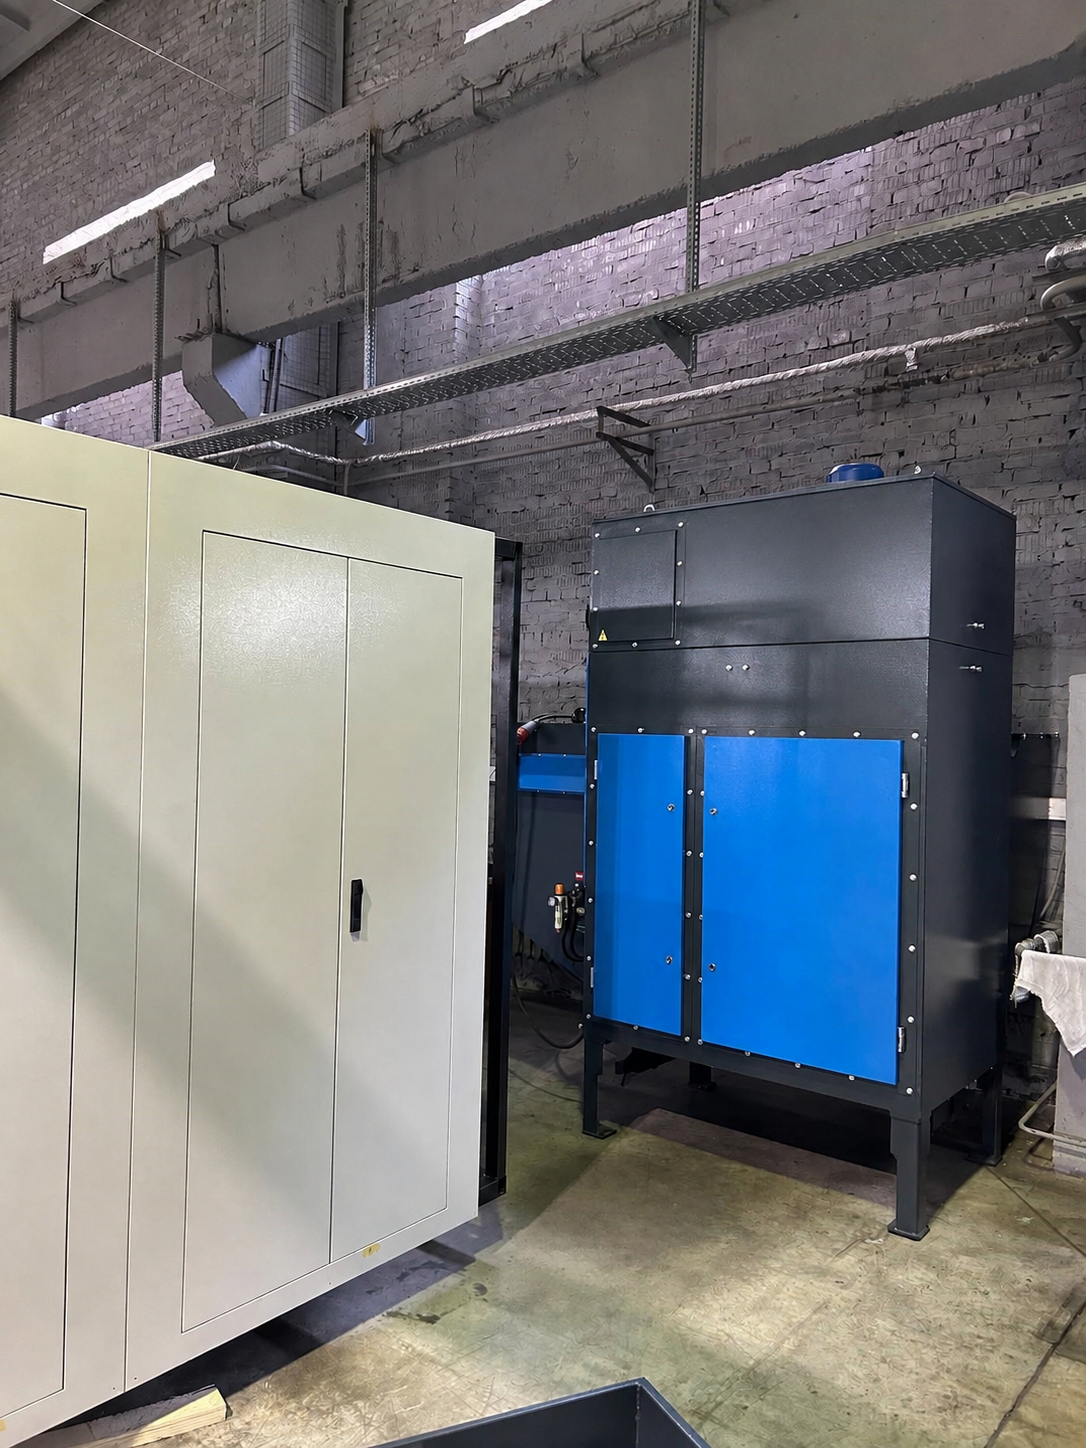
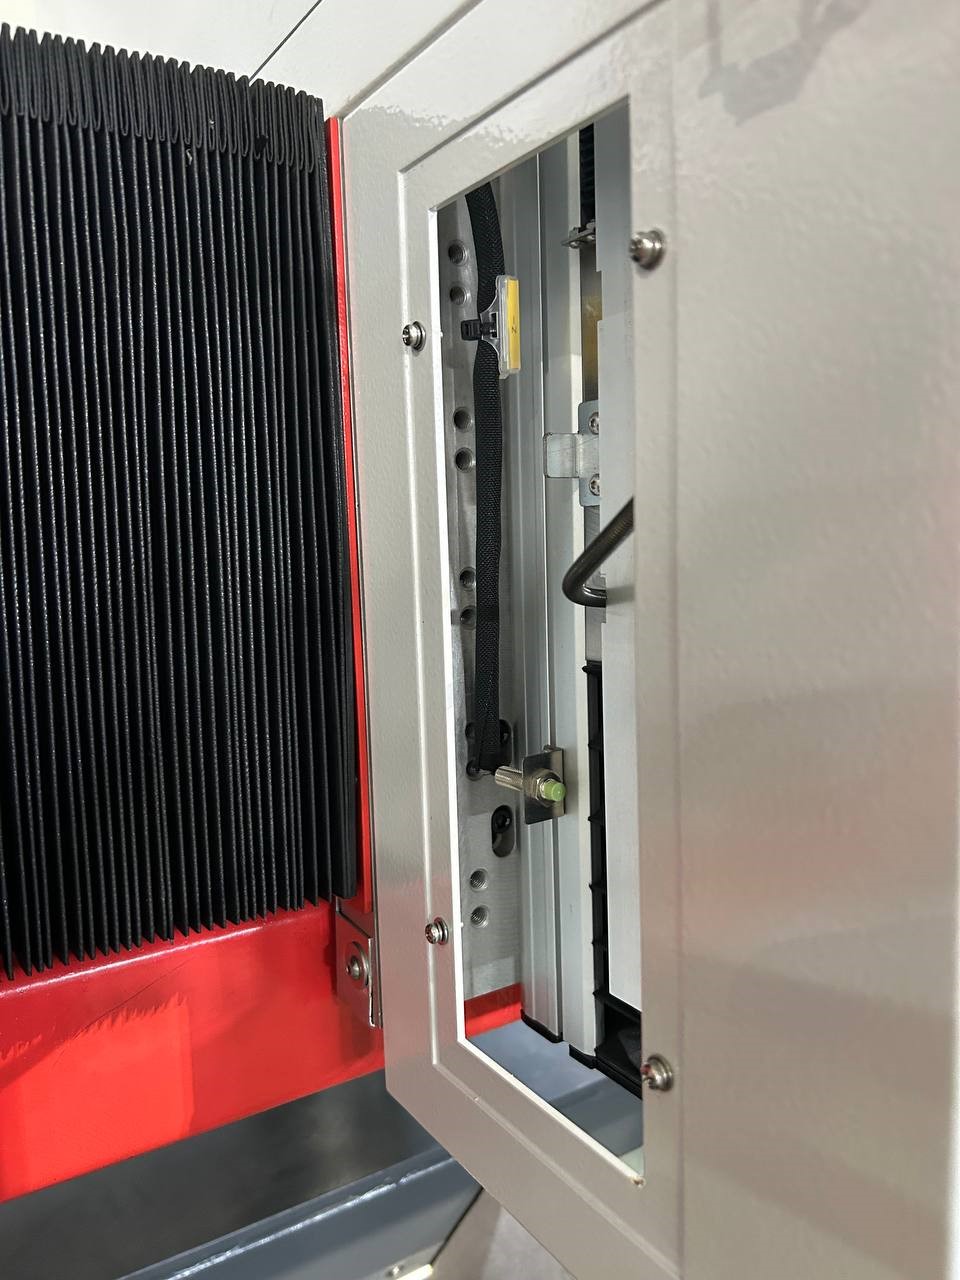
Подключение и интеграция систем На следующем этапе выполнено полноценное подключение всего периферийного комплекса: системы охлаждения (чиллер), вытяжной вентиляции (ФВУ), криоцилиндра и стабилизатора напряжения. Все коммуникации проложены с соблюдением нормативов электробезопасности и пневмогидравлики. После завершения физического монтажа приступили к электрической обвязке и настройке управляющего контроллера, а также к юстировке оптического тракта.
На фотографиях представлены расстановка периферийного оборудования, а также сборка корпуса и внутренних элементов станка.
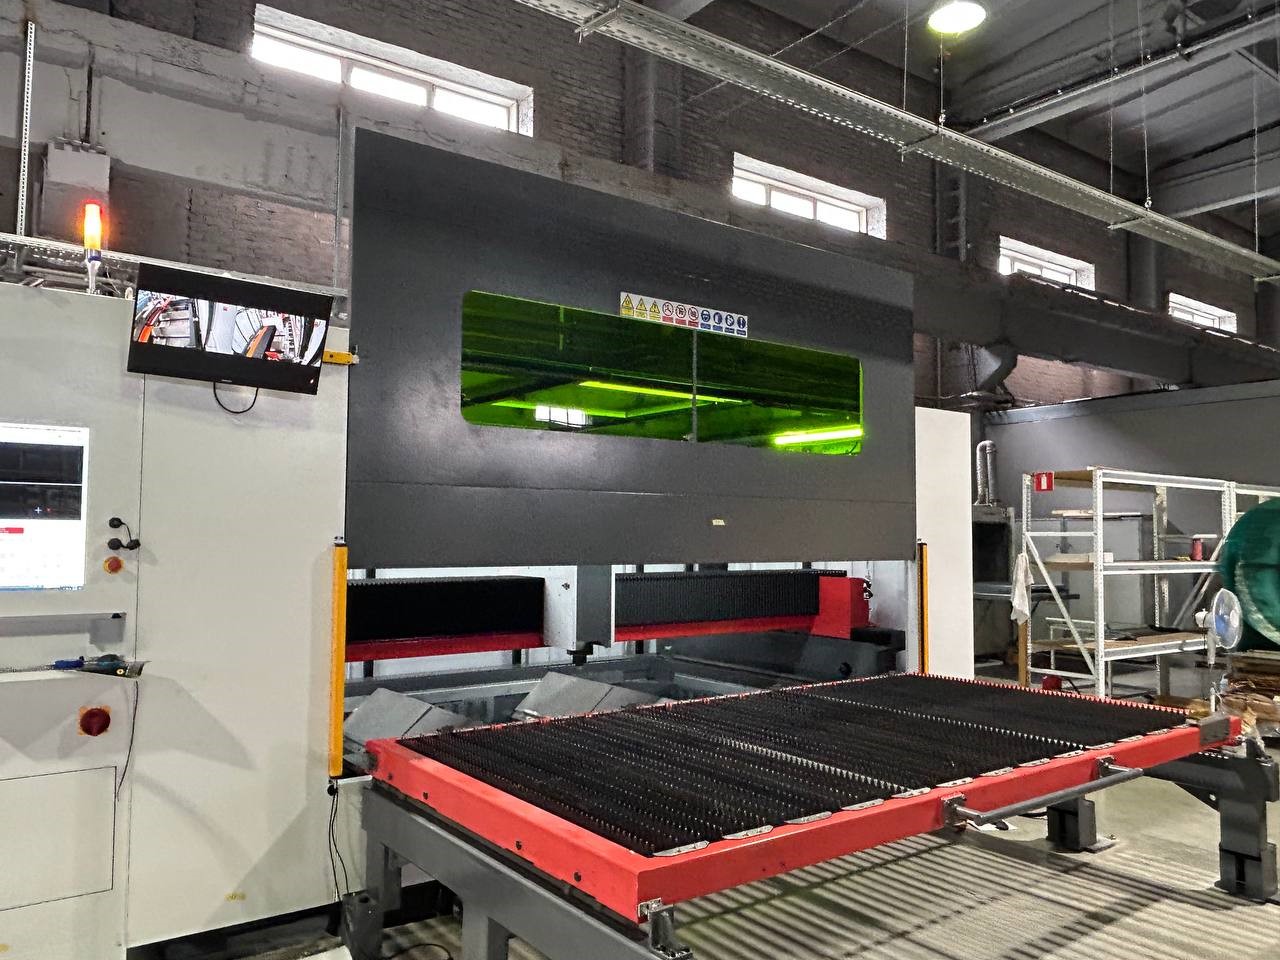
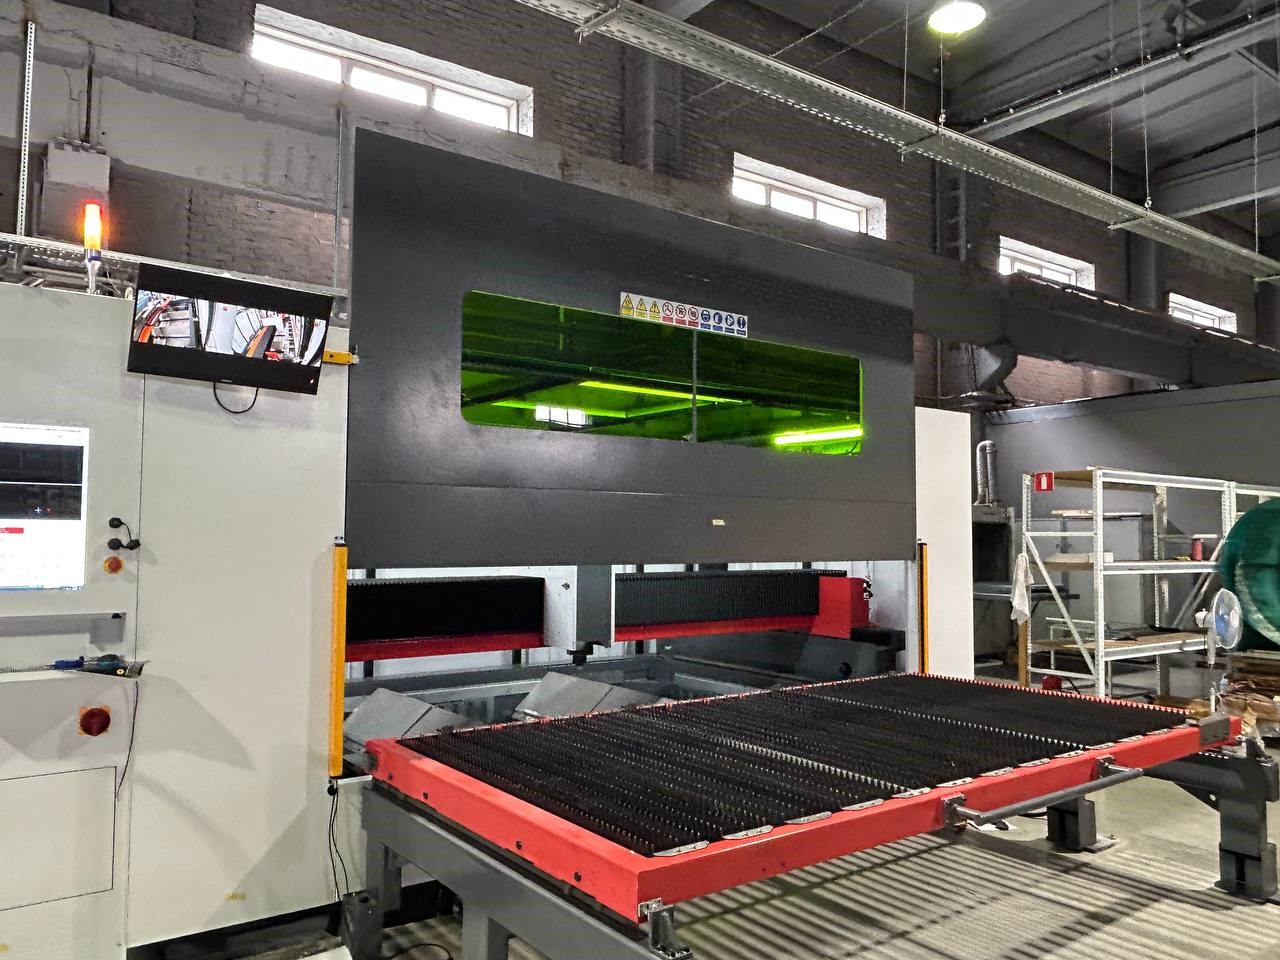
Собранный станок лазерной резки
Этап 4
Калибровка осей и пусконаладочные испытания После механической и оптической настройки проведена комплексная калибровка линейных осей перемещения. Отработаны холостые перемещения, скорректированы параметры сервоприводов, проверена обратная связь по энкодерам и настроены точки референса (домашние положения или же нулевая точка). В процессе динамических испытаний были выверены ускорения и замедления портала для исключения вибраций на высоких скоростях, что напрямую влияет на ресурс направляющих и точность обработки.
Этап 5
Настройка технологических режимов резки и гравировки Ключевой пусконаладочный блок – подбор оптимальных параметров лазерной резки для номенклатуры материалов и толщин, согласованной с техническим заданием клиента. Экспериментальным путем достигнуты режимы, обеспечивающие чистоту кромки (без окалины и грата) при максимально возможной скорости подачи. Результаты зафиксированы в протоколах и внесены в библиотеку параметров станка для быстрого доступа операторов.
Этап 6
Обучение и передача навыков персоналу Завершающим и важнейшим этапом стало трехдневное обучение инженерно-технического персонала заказчика. Программа включала: интерфейс системы ЧПУ, программирование типовых контуров, управление режимами резки, а также регламентные работы по техническому обслуживанию – замену защитных стекол, проверку состояния сопел и смазку направляющих. Особый акцент сделан на алгоритмы поиска и устранения типовых неисправностей, а также на соблюдение правил охраны труда. По итогам обучения проведены контрольные пуски под наблюдением наших специалистов, подтвердившие готовность команды к самостоятельной промышленной эксплуатации оборудования.
Фотогалерея
4
фото —